
Tabla de Contenidos
- Cómo la precisión en el corte afecta los costos de producción
- El coste de los residuos en la fabricación
- Optimización del rendimiento del material y precisión
- La reducción de la reticulación y su impacto financiero
- Sistemas de corte automatizados y rendimiento económico
- Precisión de medición: KPI que son importantes para su resultado final
- Creando un flujo de trabajo para mejorar la precisión
- Preguntas Frecuentes
Última actualización: 5 de octubre de 2026
Cómo la precisión en el corte afecta los costos de producción
Precisión de corte determina directamente el coste total de fabricación, lo que la convierte en una herramienta esencial para reducir los costes de producción en función de la precisión. No se trata solo de cortes precisos, sino también de lo que sucede posteriormente: menos residuos, menos defectos, reducción de la necesidad de repeticiones de trabajo y mayor rendimiento. Cuando el proceso se aleja de la tolerancia establecida, el impacto financiero se extiende a toda la empresa.
Los fabricantes que priorizan la precisión de corte obtienen ganancias mensurables en la productividad del material, la productividad laboral y los márgenes de beneficio. La relación es cuantificable.
Aquí está lo que la mayoría de los operadores no tienen en cuenta: la precisión de corte no es una métrica que se optimice por sí sola. Es un factor de costo que está relacionado con todas las demás variables de la producción. Una mejor precisión reduce los residuos, lo cual mejora el rendimiento del material, el núcleo de los costos de producción relacionados con la precisión de corte, lo cual reduce el costo por unidad.
El coste de los residuos en la fabricación
El desecho es una pérdida financiera pura: cada pieza de material que no llega a convertirse en un producto final supone una pérdida de dinero sin retorno.
El chatarra proviene de tres fuentes:
- Errores de corte, Los cortes imprecisos producen piezas con tolerancias fuera de la tolerancia
- Defectos materiales, defectos en el material entrante que el corte no puede evitar
- Desecho de instalación, Perdida inevitable de la longitud y el borde durante el plegado y el corte
La precisión de corte controla directamente la primera categoría. Tolerancias estrictas significan que menos piezas fallan en la inspección, por lo que la tasa de desperdicio de piezas disminuye.
El impacto financiero varía según el volumen de producción. Una pequeña empresa que pierda 2% unidades por error de corte podría absorberlo; una empresa mediana que corte 10.000 unidades al mes no puede absorberlo; esos 2% números se convierten en una pérdida anual de seis cifras.
El desperdicio de materiales también se agrava: los residuos agotan el capital de trabajo, requieren eliminación y a menudo no se pueden recuperar. Sistemas de corte Reducir el desperdicio en la fuente, reduciendo los costos de material por unidad terminada.
Optimización del rendimiento del material y precisión
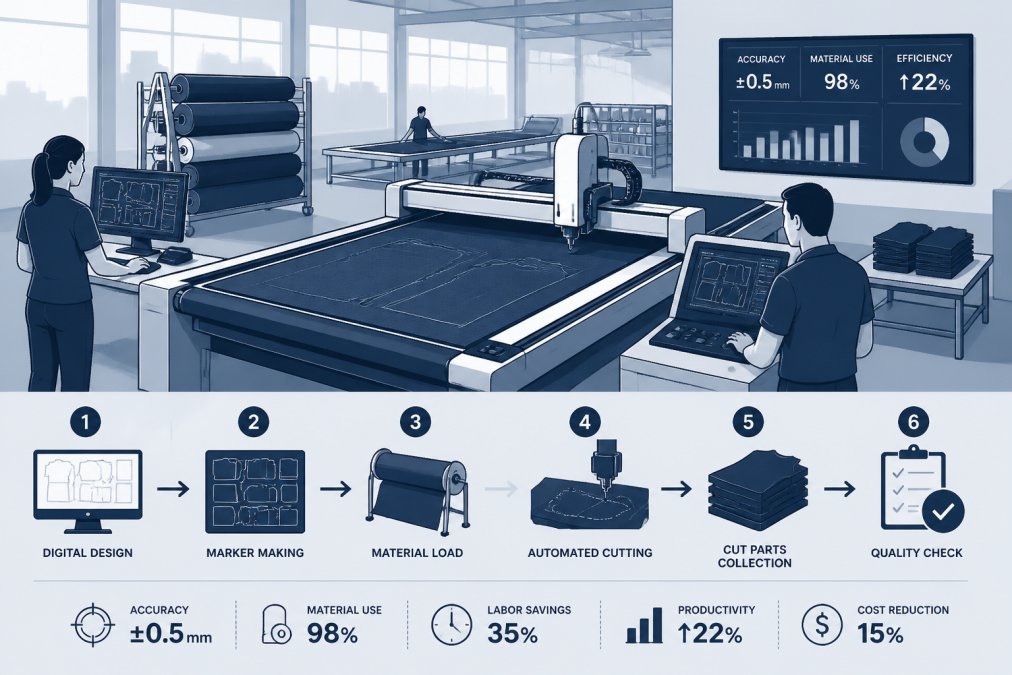
La tasa de rendimiento del material es el porcentaje de material entrante que se convierte en producto final. Todo lo demás es desperdicio.
La rendibilidad depende de tres factores:
- Eficiencia de la nidificación, ¿Cómo bien se adaptan los patrones al material?
- Precisión de corte, ¿Cómo recortan con precisión siguiendo el patrón?
- Calidad de la primera pasada, ¿Cuántas piezas pasan la inspección sin necesidad de repintarlas?
La precisión de corte afecta directamente al segundo y al tercer paso: cortes precisos garantizan que las piezas cumplan con los requisitos de diseño, por lo que se evita la necesidad de repeticiones de trabajo y se pasa directamente a la etapa de montaje.
La mala precisión de corte provoca la necesidad de realizar trabajos de reprocesamiento, lo cual consume mano de obra, retrasa la producción y a menudo produce desperdicios cuando no se pueden recuperar piezas. El costo se suma: mano de obra, materiales, tiempo y costos de oportunidad.
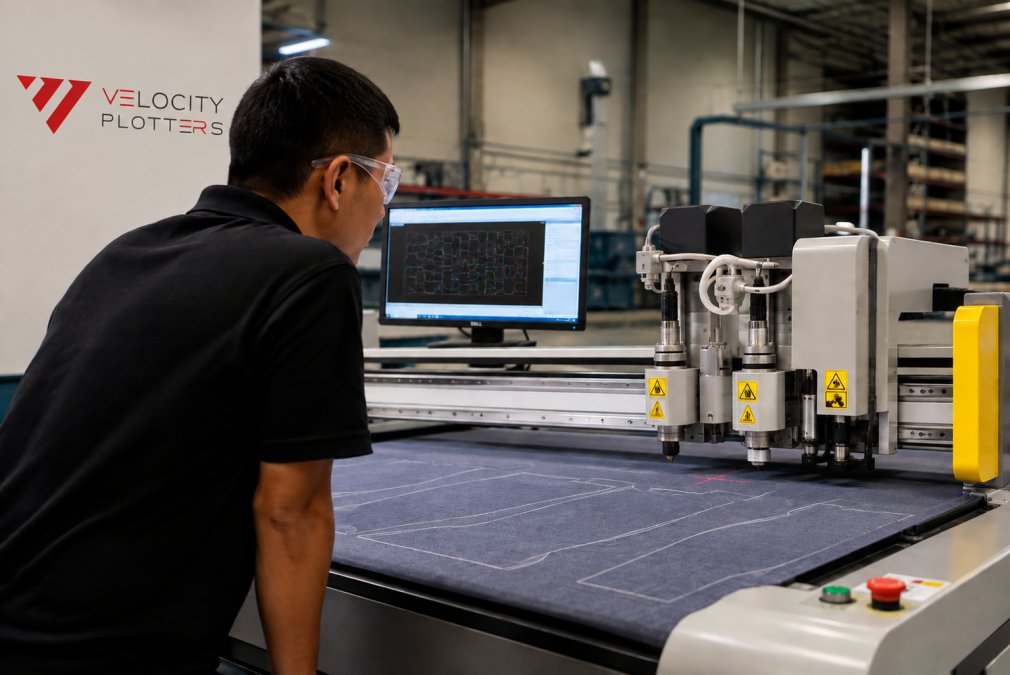
La precisión de los moldes y la configuración de la máquina determinan la precisión de corte: las cuchillas ásperas, los accesorios desgastados y la calibración deficiente reducen la precisión. La mantenimiento regular es fundamental y los sistemas de corte automatizados como los de Velocity Plotters eliminan muchas variables de configuración, mejorando la consistencia y el rendimiento.
La reducción de la reticulación y su impacto financiero
La remoción es la forma más costosa de residuos, ya que consume el doble de mano de obra: una vez para el corte original y otra para reparar o reemplazar la pieza.
Cuando la precisión de corte es deficiente, la repetición de trabajos se vuelve habitual: los operadores pasan horas por turno arreglando piezas de tamaño insuficiente o excesivo, y algunas de ellas terminan siendo desechadas. El costo laboral es significativo; el tiempo de producción perdido es aún mayor.
El rework también crea puntos de congestión. Si el corte produce defectos más rápido de lo que el rework puede solucionarlos, las piezas se acumulan. La producción se ralentiza. Los plazos se adelantan. Los clientes perciben los retrasos.
La reducción de la retrabalho comienza con la precisión de corte: una mayor precisión significa menos defectos, menos retrabalho y más tiempo para realizar cortes productivos.
El beneficio financiero es directo: cada hora invertida en la revisión de piezas es una hora que no se pasa cortando nuevas piezas. Mejorar la precisión y reducir la revisión de piezas permite recuperar esa capacidad laboral para llevar a cabo trabajos que generen ingresos.
Sistemas de corte automatizados y rendimiento económico
Los sistemas de corte automatizados ofrecen una precisión que el corte manual no puede igualar, además de ofrecer una consistencia igualmente importante.
El corte manual depende de la habilidad del operador, la atención y la fatiga; incluso los operadores expertos producen variaciones. Los sistemas automatizados siguen rutas programadas con precisión, no se cansan y no se alejan de la tolerancia durante un turno.
El beneficio-costo se ve multiplicado: en el primer mes, los sistemas automatizados Reducir el desperdicio y la repetición de tareas; al tercer mes, la productividad mejora; al sexto mes, la productividad laboral aumenta a medida que los operadores dedican menos tiempo a la repetición de tareas.
Los sistemas automatizados también permiten el diseño para la fabricación: la integración del software CAD con el cortejo permite que los cambios en el diseño lleguen a la producción sin necesidad de traducción manual, eliminando una fuente de error.
El tiempo de configuración también se reduce: los sistemas manuales requieren una configuración física para cada cambio de patrón, mientras que los sistemas automatizados cargan el software y lo ejecutan. Los cambios más rápidos significan una mayor productividad y menores costos por unidad.
Precisión de medición: KPI que son importantes para su resultado final
La mayoría de los guías te recomiendan “rastrear la calidad”. Esto no es un KPI, sino un deseo. Para relacionar la precisión de corte con el costo de producción, necesitas métricas definidas por una fórmula, vinculadas a un valor en dólares y revisadas con una periodicidad fija.
Deviazón dimensional. La diferencia medida entre la bordura real de corte y la dimensión nominal de la impresión.
Descubre nuestras soluciones →
Capacidad de tolerancia (Cpk). ¿Cómo bien encaja su proceso dentro del rango de tolerancia de la impresión?.
Rendimiento en primera etapa (FPY). Las piezas que pasan la inspección sin necesidad de repeticiones ni residuos, divididas por las piezas que se han iniciado. Si se cortan 1.000 piezas y 940 pasan sin problemas, la FPY es de 94%. La FPY es el multiplicador que convierte la precisión de corte en rendimiento.
Tasa de reciclaje. El material perdido debido a errores de corte dividido por el material emitido. Se debe mantener una contabilidad separada de los residuos durante la configuración y los defectos del material entrante, ya que ello disimula el problema de la precisión.
Rata de rework. Las piezas que requieren una revisión se dividen por las piezas inspeccionadas. ¡Combínalo con... Reducir el número de horas por turno de modo que puedas fijar un precio para la mano de obra.
Costo por unidad de producto. El coste total de producción (materiales + mano de obra + tiempo de máquina + inspección + repintura + residuos) dividido por el número de piezas correctas enviadas. Este es el único KPI que habla el idioma de tu balance de resultados.
Cómo se recopilan las métricas. La cadena es aritmética simple: la precisión de corte genera variaciones dimensionales, lo cual genera el Cpk, que a su vez genera el FPY, que a su vez genera desperdicios y repuestos, lo cual genera el coste por unidad de producto. Plátsese esos seis números en un gráfico semanal y la precisión se convierte en una línea de costos.
Cadencia y muestreo. La revisión semanal es el mínimo; para operaciones de alto volumen, la diaria es suficiente. Siempre debe utilizarse la misma muestra, las mismas posiciones de la cueva, los mismos puntos de medición y el mismo medidor; de lo contrario, la línea de tendencia será un ruido.
Herramientas. Los calibradores manuales y las medidas con cinta son adecuados para los controles puntuales, pero son demasiado lentos y dependen del operador para obtener datos de tendencia.
Qué bien se ve. Un proceso de corte estable suele tener Cpk por encima de 1,33, FPY por encima de 95% y residuos de errores de corte inferiores a 1% por cada lote de material emitido.
La trampa del declive de los rendimientos. Una tolerancia más estrecha no es gratuita: cada paso añade tiempo de máquina, tiempo de inspección y desgaste de los moldes.
Creando un flujo de trabajo para mejorar la precisión
Un flujo de trabajo que dice “comprueba tus cuchillas” no es un flujo de trabajo, sino una lista de verificación. La versión inferior es de carácter diagnóstico: cada paso te indica qué medir, cómo se ve una lectura incorrecta y el coste que implica ignorarla. También termina con un ejemplo de trabajo por parte, para que puedas ver cómo se relacionan los números.
Paso 1: Establecer una línea de base de costos, no solo una de calidad. Antes de cambiar algo, calcule el costo por unidad de producto durante las últimas cuatro semanas: sume los materiales distribuidos, las horas de trabajo (cortado + repintado + inspección), las horas de máquina y el número de piezas reparadas enviadas, luego divida el costo total por piezas reparadas. Cada mejora se mide en función de ese número.
Paso 2: Classifique las fuentes de pérdida. Usando sus datos de KPI, clasifique las pérdidas en cuatro categorías: residuos por errores de corte, mano de obra de rework, mano de obra de inspección y tiempo de máquina perdido debido a re-cortes. Comience por la categoría más grande.
Paso 3: Realice un diagnóstico de cinco puntos. Para cada estación de corte, compruebe primero lo siguiente:
- Calibración de la máquina. Verifique la rectitud del cuadrado, la tensión de la correa o la backlash de los engranajes de pinón, así como el cero del codificador. Un desplazamiento de unos pocos milésimas en el portal puede duplicarse en la esquina más alejada de un gran nido.
- Condición de la herramienta. Medir el desgaste de la hoja o el broche respecto al límite de desgaste indicado por el fabricante, y no respecto a la afirmación de que “todavía se puede cortar”. Una herramienta desgastada produce una ranura más amplia, lo que modifica tanto la dimensión de la pieza como la retención del material.
- Variación de los materiales. Verifique la espesura, la humedad y la consistencia dimensional de cada lote. Los materiales que varían más allá de la tolerancia establecida no permiten lograr la tolerancia, independientemente de la calidad de la máquina.
- Nesting y colocación de los patrones. Compruebe que el software de la máquina de labrar está utilizando la anchura real de la ranura, y no una anchura predeterminada. Un error de ranura de 0,010 pulgadas multiplicado por cientos de pulgadas de trayectoria de corte es un problema real.
- Configuración del operador. Compruebe que la orientación, la rotación y la rotación del material se ajustan de la misma manera en cada turno. La variación de configuración es la causa más común oculta de la fluctuación de la precisión “aleatoria”.
Pas 4: Solucione primero el problema con el controlador más grande. Si la calibración está desactivada, vuelva a calibrarla y agregue una reducción semanal de verificación. Si los moldes están desgastados, establezca un cronograma de reemplazo basado en los metros cortados, no en días del calendario. Si el material varía, agregue una puerta de inspección entrante. Cambie una variable a la vez; tres a la vez no le dicen nada sobre qué funcionó.
Paso 5: Medir nuevamente después de dos semanas. Recalcule el coste por unidad de producto. Si el coste bajó, la solución funcionó. Si no, el problema estaba en otra parte; vuelva a pasar por el paso 2 con datos nuevos.
Pas 6: Estandarizar y ampliar. Escriba la solución en un documento de configuración o en una instrucción de trabajo. Aplíquela a todas las estaciones que utilicen el mismo material y clase de tolerancia. Una solución que quede en la cabeza de un solo operador no es una solución.
Paso 7: Realice una nueva línea de base y repita el proceso. Cada ciclo restablece el punto de referencia. Las mejoras se acumulan, pero solo si sigues midiendo en función del nuevo número.
Un ejemplo práctico. Supongamos que se corten 10.000 piezas por mes. El costo del material es de $2,00 por pieza. El costo de la mano de obra es de $0,40 por pieza. La inspección es de $0,10 por pieza. Con una tasa de rendimiento en primera pasada del 94%, se necesitan 600 piezas por mes para volverlas a procesar a un costo de $0,75 por pieza, y 200 de ellas se desechan, lo que suma $2,00 por pieza en costos de material desperdiciado. Esto da un total de $450 horas de trabajo de reprocesamiento más $400 piezas desechadas, un total de $850 por mes, o $0,085 por pieza, además del costo base de $2,50. Ahora supongamos que una mejora en la precisión eleva el FPY de 94% a 98%. El trabajo de reprocesamiento se reduce a 200 piezas ($150) y el desperdicio de material se reduce a aproximadamente 70 piezas ($140). La pérdida mensual baja de $850 a $290, lo que supone un ahorro de $560 por mes, o $0,056 por parte, sin tocar el precio del material, la tasa de mano de obra ni la velocidad de la máquina. Anualizado, eso son $6.720 en una sola línea. Si lo comparamos con múltiples estaciones, la necesidad de invertir en precisión queda patente.
Dónde encaja la automatización. Los sistemas automatizados de corte no eliminan este flujo de trabajo, sino que lo hacen más rápido. Los controles de calibración se convierten en rutinas de software. El desgaste de las herramientas se puede rastrear mediante pulgadas de corte en el controlador. Los datos de desviación fluyen directamente al panel de control de KPI. El ciclo de trabajo permanece igual; el tiempo entre que aparece un problema y que se lo arregla se reduce de semanas a horas. En esa reducción de tiempo se encuentra la gran ventaja económica.
Preguntas Frecuentes
¿Cómo afecta la precisión de corte a los costos de producción?
La precisión de corte influye directamente en cuatro factores de costo: residuos de material, mano de obra para trabajos de repetición, velocidad de producción y rendimiento en la primera pasada. Cuando los cortes no cumplen con las tolerancias incluso en un 2-3%, los fabricantes pierden material como residuos, pasan horas trabajando en la repetición de piezas y ralentizan el rendimiento de la producción. La calidad de los utensilios de precisión y la configuración de la máquina determinan si su operación logra estas economías.
¿Cuál es la relación entre el rendimiento material y la precisión de corte?
El rendimiento del material es el porcentaje de materia prima que se convierte en producto final. La precisión de corte determina directamente el rendimiento, ya que cortes imprecisos generan desperdicios, rechazos y piezas que requieren una nueva elaboración. Un corte de alta precisión produce más material que un corte de baja precisión. Esta diferencia de rendimiento se traduce en diferencias significativas en el coste por unidad, especialmente en la producción en grandes volúmenes, donde el coste del material representa la mayor parte de los gastos.
¿Cómo pueden los fabricantes reducir los errores de corte y la necesidad de rework?
Reducir los errores mediante tres pasos: (1) establecer objetivos de tolerancia mensurables basados en los requisitos del diseño, y no en suposiciones; (2) implementar un control de calidad en tiempo real mediante la inspección de piezas de primera pieza y cada 50 piezas después; (3) utilizar sistemas de corte automatizados que eliminen la variación en la colocación manual y mantengan una configuración de máquina consistente. La reducción de los procesos de rework se logra detectando los errores de forma temprana: la inspección en la etapa de corte cuesta mucho menos que descubrir defectos después de coser o ensamblar. Los flujos de trabajo de optimización de procesos que rastrean los patrones de defectos revelan las causas subyacentes y evitan que se repitan los fallos.
¿Puede el corte automatizado reducir los costos de producción?
Los sistemas de corte automatizados reducen los costos de tres maneras: reducen el costo por pieza gracias a un rendimiento más rápido, reducen los residuos de material gracias a herramientas de precisión y configuraciones repetibles, y reducen los tiempos de reposición gracias a una precisión dimensional constante. La automatización también mejora la velocidad de producción en comparación con los métodos manuales, lo que permite que el mismo equipo maneje volúmenes más altos. La rentabilidad depende del nivel actual de residuos, del volumen de producción y de los costos del material.
 ES
 EN_US