
Tabla de Contenidos
- Lista de verificación de mantenimiento diario para máquinas de corte industriales
- Programas de inspección semanales y mensuales
- Lista de comprobación de mantenimiento preventivo para cortadores CNC
- Solución de problemas de los errores más comunes de las máquinas de corte industrial
- Requisitos de formación para máquinas de corte industrial
- Mantenimiento predictivo con IoT y sensores
- OEM vs. piezas de mercado secundario: análisis de costos y beneficios
- Impacto ambiental en la longevidad de la máquina
- Normas de formación y certificación para operadores
- Preguntas Frecuentes
Última actualización: 23 de septiembre de 2026
Lista de verificación de mantenimiento diario para máquinas de corte industriales
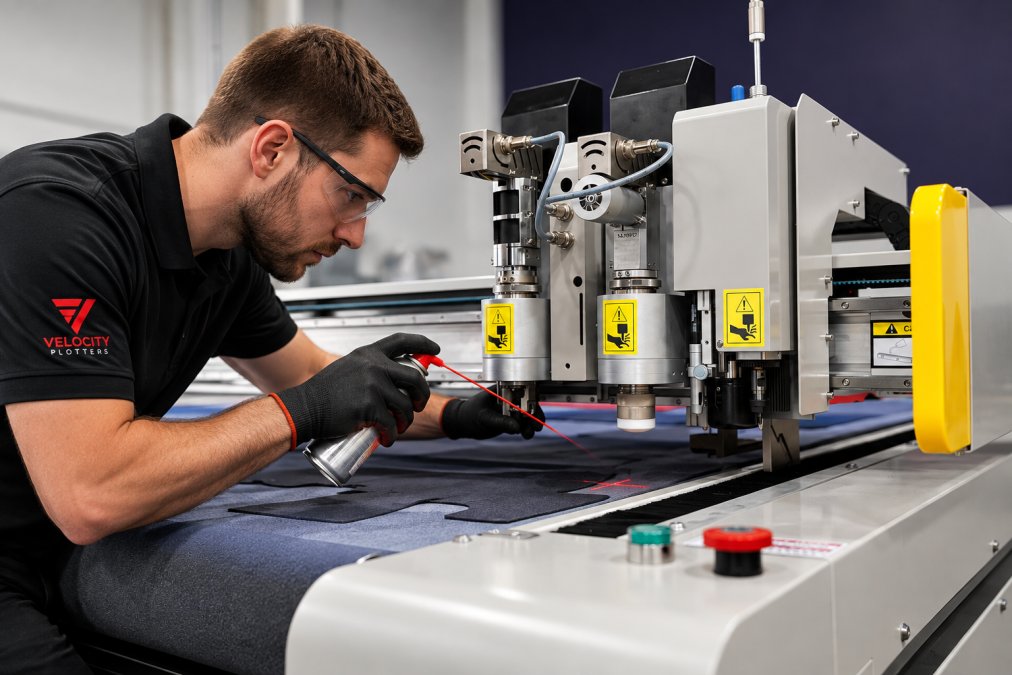
Corte industrial El mantenimiento y el apoyo a las máquinas comienzan con una rutina diaria coherente, ya que pequeños errores se acumulan hasta convertirse en fallos costosos. Las tiendas que consideran las revisiones diarias como opcionales suelen ser las mismas que solicitan servicio de emergencia a mitad de turno. Una inspección de diez minutos al inicio del turno detecta la mayoría de los paros no planificados.
Realice esta lista antes de cada turno:
- Limpiar el cuerpo de la antorcha y la boquilla para eliminar el polvo, la pelusa y los residuos de corte.
- Compruebe el nivel del líquido de refrigeración y si el depósito se encuentra por debajo de la línea marcada, ¡añade más agua!.
- Inspeccione los manguitos para detectar cualquier fisuración o desgaste y confirme que los accesorios eléctricos están instalados correctamente.
- Pruebe la función de parada de emergencia Para verificar que se activa y se restaura correctamente.
- Residuos claros desde el área de corte y el trayecto del portalóbrido.
Programas de inspección semanales y mensuales
Las inspecciones semanales y mensuales detectan los desgastes que las verificaciones diarias no captan. Dedique treinta minutos semanales y dos horas mensuales a ello, y registre cada hallazgo para detectar tendencias antes de que se conviertan en problemas graves.
Tareas semanales:
- Inspeccione la boquilla y el cuerpo de la torcha para detectar cualquier erosión o acumulación de suciedad.
- Verifique el alineamiento del sensor en la cabeza de corte
- Compruebe la tensión de la correa y el estado del rodillo de alimentación
- Compruebe que el firmware está ejecutando la versión actual.
Tareas mensuales:
- Cambie los filtros según el plan, no cuando se obstruyan.
- Verifique la estabilidad de la tensión en el panel
- Inspeccione las líneas de lubricación y los accesorios para detectar fugas
- Realice una prueba de calibración y compárela con su referencia
Lista de comprobación de mantenimiento preventivo para cortadores CNC
La lista de comprobación de mantenimiento preventivo para los cortadores CNC combina los hábitos diarios con tareas de servicio más profundas que mantienen la precisión de la corte estable durante años de producción.
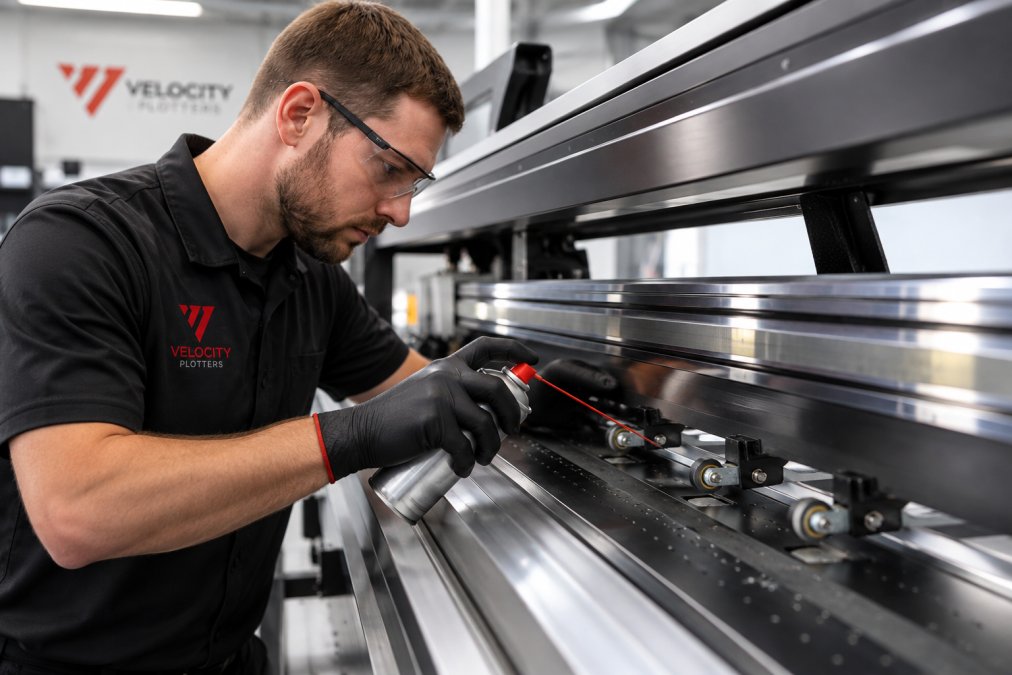
Limpieza de los componentes de la antorcha y la boquilla
Limpiar los componentes de la antorcha y la boquilla después de cada turno, no semanalmente. Los residuos que se endurecen durante la noche alteran la geometría y aceleran el desgaste; una boquilla obstruida es una de las principales causas de bordes irregulares y desperdicio de material.
- Desconecte la alimentación eléctrica antes de retirar la boquilla
- Utilice un cepillo suave y un limpiador aprobado, nunca herramientas abrasivas.
- Inspeccione el orificio para detectar cualquier deformación a plena luz del día.
- Instale de nuevo el tornillo con el par adecuado y vuelva a comprobar la alineación.
Reducción de la fricción y la lubricación
La lubricación protege los raíles, los rodamientos y los rodillos de alimentación que soportan cada corte. Siga el intervalo indicado por el fabricante para cada punto y use el lubricante especificado, no un sustituto de uso general.
|
Tarea |
Frecuencia |
Propietario |
Consecuencia de saltarse una comida |
|---|---|---|---|
|
Limpieza de la boquilla |
Diario |
Operador |
Cortes irregulares, material desperdiciado |
|
Lubricación ferroviaria |
Semanal |
Operador |
Fricción, desgaste prematuro |
|
Reemplazo del filtro |
Mensual |
Técnico de mantenimiento |
Sobrecalentamiento, desplazamiento de la tensión |
|
Calibración completa |
Cuartil anual |
Ingeniero de servicio |
Perdida de precisión de corte |
Solución de problemas de los errores más comunes de las máquinas de corte industrial
El diagnóstico de los problemas comunes de las máquinas de corte industriales sigue una regla básica: diagnostique antes de ajustar. La mayoría de los operadores suelen empezar por los ajustes, lo cual es una postura anticuada; el código de error y los síntomas suelen indicar una causa física, y buscar soluciones de software para un problema de hardware supone perder horas.
Realice el siguiente procedimiento:
- Lee el código de error y consulte la tabla de diagnóstico del manual.
- Inspeccione los consumibles (boquilla, electrodo, filtros) por desgaste.
- Compruebe si los tubos están doblados o accesorios eléctricos sueltos.
- Verifique el alineamiento del sensor y limpiar cualquier superficie óptica.
- Compruebe los niveles y el flujo del líquido refrigerante antes de reiniciar.
Requisitos de formación para máquinas de corte industrial
Los requisitos de formación para las máquinas de corte industrial varían según la máquina y el empleador, pero el estándar básico es coherente: los operadores deben recibir formación sobre el equipo específico que manejan y esa formación debe estar documentada. Sin una certificación federal única, el empleador verifica la competencia.
Un programa de formación práctica abarca:
- Funcionamiento seguro y procedimientos de emergencia
- Tareas de mantenimiento diarias y semanales El operador es propietario
- Reconocimiento de fallas y cuándo escalar la situación
- Los conceptos básicos de calibración y cortes de referencia de prueba
- Manipulación de materiales para los tejidos, la piel o los materiales compuestos que se utilicen
Mantenimiento predictivo con IoT y sensores
El mantenimiento predictivo con IoT y sensores cambia la forma en que un taller reacciona ante los fallos: en lugar de sustituir piezas de forma periódica, se reemplazan en función de las condiciones: cuando la vibración, la temperatura o el consumo de corriente indiquen que un componente se está acercando al punto de fallo. Este es el mayor problema en la mayoría de los programas de mantenimiento de máquinas de corte.
Los cuatro tipos de sensores que son importantes en una máquina de corte
No se necesita una plataforma general para empezar. Cuatro medidas cubren los modos de fallo de mayor riesgo:
- Vibración (accelerómetros) en los rodamientos de la husa, los motores de accionamiento y los engranajes. Una fuga en el rodamiento produce una vibración de alta frecuencia que se intensifica semanas antes de que se produzca un fallo. Coloque el sensor en el alojamiento, no en el bastidor, para captar la parte del componente y no el suelo.
- Temperatura (termómetros o sensores de infrarrojos) En los alojamientos de los husillos, los motores de accionamiento y el armario de control. Una subida gradual respecto al valor de referencia suele indicar una avería de la lubricación o un fallo en el circuito de refrigeración; un aumento repentino significa que hay que parar de inmediato.
- Corriente actual (transformadores de corriente de sujeción) en los motores de accionamiento de husillo y eje. La corriente creciente a la misma carga indica una resistencia mecánica, un carril de sujeción, un cojinete desgastado o un elemento consumible que se está quedando sin lubricación.
- Presión y caudal (sensores en línea) en las líneas de refrigerante y de auxiliar de escape. Una disminución del caudal a presión constante es el primer signo fiable de un filtro obstruido o de una boquilla parcialmente obstruida.
Configuración de los puntos de referencia y los umbrales de alarma
Un sensor sin una línea de base es simplemente un número. Establezca una línea de base durante una prueba con condiciones conocidas: el mismo material, el mismo grosor y la misma velocidad, y registre el valor en estado estacionario para cada sensor. Luego establezca dos umbrales:
- Umbral de alerta, una desviación de aproximadamente un 10 a un 15 por ciento respecto al valor inicial. Esto desencadena una inspección en la próxima pausa programada, no una parada inmediata.
- Umbral de alarma, Un desvío de aproximadamente el 25 por ciento o una tendencia ascendente sostenida durante tres cambios consecutivos. Esto desencadena un reemplazo programado antes del próximo periodo de trabajo prolongado.
Una secuencia realista de despliegue
La mayoría de los negocios que tienen éxito con el mantenimiento predictivo lo hacen en etapas en lugar de comprar una plataforma de antemano:
- Mes 1, ajuste la velocidad de la husa. Un sensor de vibraciones y un sensor de temperatura en el eje principal, registrados manualmente o a través del puerto de diagnóstico existente de la máquina.
- Mes 2: añade la monitorización actual. Los CT de tipo abrazadera en la husadera y en el eje más activo. Aquí se detecta la resistencia mecánica antes de que se convierta en un componente defectuoso.
- Mes 3: conecte los datos. Introduzca los datos en una simple hoja de cálculo de tendencia o en el registro de diagnóstico incorporado en la máquina. El objetivo es una línea de tendencia, no un panel de control.
- A partir del cuarto mes, amplícelo a refrigerante y gas. Los sensores de flujo y presión en la parte consumible detectan los fallos que deterioran la calidad de corte en lugar de los que detienen la máquina.
Lo que el mantenimiento predictivo no reemplaza
Investigación de NIST sobre la fabricación inteligente explica cómo los datos de los sensores se integran en sistemas más amplios de Industria 4.0, que es hacia donde se dirigen las operaciones de corte automatizadas. Una máquina moderna con diagnóstico integrado facilita la primera etapa, ya que los datos de estado están disponibles sin necesidad de instalar sensores de terceros.
OEM vs. piezas de mercado secundario: análisis de costos y beneficios
La elección entre piezas originales y piezas de mercado secundario es una decisión real de beneficios y costos, no un simple caso de que lo original sea mejor. La respuesta depende de qué componente se está reemplazando, qué coste tiene una avería en términos de tiempo de inactividad y si la máquina aún está cubierta por la garantía. La mayoría de los cálculos se dejan de lado.
El Marco: Organice sus componentes primero
Antes de comparar precios, clasifique cada componente consumible y de desgaste en uno de tres rangos. El rango, y no el precio, determina si la calidad del OEM vale la diferencia.
- Tier 1, de gran importancia para la precisión. Boquillas, electrodos, sensores, componentes de accionamiento y cualquier otro elemento que toque la geometría de corte. Una desviación de la tolerancia aquí se refleja directamente en la calidad de la pieza. Use piezas originales (OEM).
- Nivel 2, crítico para la fiabilidad. Cojinetes, correas, filtros y accesorios de lubricación. Un fallo detiene la máquina, pero no necesariamente daña la pieza. Se prefiere un producto original de la marca (OEM); un producto equivalente del mercado de repuestos con tolerancias publicadas y documentadas puede ser aceptable.
- Nivel 3, no crítico. Cubiertas, sujetadores, cintas de cable y paneles decorativos. El aftermarket está bien siempre que el proveedor documente las dimensiones y el material.
El cálculo del coste por hora
Costo por hora = (precio de la parte + mano de obra de instalación + costo de tiempo de inactividad esperado) ÷ horas de servicio esperadas
Un ejemplo práctico que utiliza números redondeados, no los precios de los proveedores:
- Un boquilla OEM de mayor precio que dura 200 horas de corte y ofrece tolerancia.
- Un accesorio de repuesto que cuesta aproximadamente la mitad y dura 120 horas, pero que deja de cumplir con los requisitos en las últimas 20 de esas horas, arruinando el material.
Consecuencias legales y contractuales
Aquí es donde las piezas de repuesto implican costos ocultos. La mayoría de las garantías y acuerdos de servicio exigen la cobertura de componentes homologados. La instalación de un accesorio, sensor o componente de transmisión no homologado puede invalidar la cobertura del sistema afectado, o incluso de toda la máquina, si el fabricante identifica un fallo en ella. Antes de cambiar un componente de Tier 1 o Tier 2, lea el texto de la garantía y, en el caso de un contrato de servicio, solicite una confirmación por escrito de que la sustitución está permitida.
Cuando el Aftermarket tiene sentido
El mercado de accesorios no es una opción de compromiso en todos los casos. Es una opción razonable cuando:
- El componente es de nivel 3 y no afecta a la calidad ni a la seguridad de la corteza.
- La máquina ya no está cubierta por la garantía y no existe ningún contrato de servicio vigente.
- Un proveedor de confianza publica tolerancias, especificaciones del material y un número de lote rastreable.
- Puede probar la parte antes de implementarla en producción.
|
Factor |
Repuestos originales |
Repuestos de segunda mano |
|---|---|---|
|
Gastos iniciales |
Mayor |
Menor |
|
Compatibilidad y tolerancia |
Garantizado |
Variable, verifique las especificaciones |
|
Impacto de la garantía |
Conservado |
A menudo anulado para los sistemas afectados |
|
Lo mejor para |
Componentes de Tier 1 y Tier 2 |
Máquinas de la categoría 3 y fuera de garantía |
|
Calificación necesaria |
Ninguno |
Prueba de funcionamiento y especificaciones documentadas |
Impacto ambiental en la longevidad de la máquina
Las condiciones ambientales acortan silenciosamente la vida útil de la máquina. La humedad daña los accesorios eléctricos, la suciedad obstruye los filtros y los caminos de refrigeración, y los cambios de temperatura alteran la alineación de los componentes de precisión. Una máquina en un ambiente climatizado dura años más que una unidad idéntica en un suelo polvoriento y húmedo.
Normas de formación y certificación para operadores
La competencia del operador es la variable de mantenimiento que la mayoría de las tiendas subestima. Un operador bien capacitado detecta un cojinete defectuoso con el oído, nota un corte que se está desplazando antes de que arruine la operación y sabe cuándo parar la máquina en lugar de seguir adelante. Esa capacidad de juicio evita más tiempo de inactividad que cualquier otra tarea de mantenimiento.
Preguntas Frecuentes
¿Cuál es el programa de mantenimiento recomendado para las máquinas de corte industriales?
Las tareas diarias incluyen comprobar el nivel del líquido refrigerante, inspeccionar la boquilla para detectar restos de suciedad y verificar la función de parada de emergencia. Semanalmente, limpiar y lubricar los carriles, inspeccionar los manguitos para detectar cualquier fisura y probar el ajuste del sensor. Mensualmente, reemplazar los filtros, comprobar los accesorios eléctricos y calibrar la máquina. Cuartilamente, realizar un alineamiento completo del eje y una actualización del firmware. Seguir este programa reduce el tiempo de inactividad y prolonga la vida útil de la máquina.
¿Cómo puedo solucionar problemas comunes en los sistemas de corte automatizados?
Comience por analizar el código de error del HMI. En caso de problemas de precisión de corte, verifique si los cinturones están sueltos o si las toberas están gastadas. Si la máquina se detiene en medio del corte, examine si hay manguitos torcidos o filtros obstruidos. Las averías eléctricas suelen estar relacionadas con accesorios sueltos o una inestabilidad de la tensión. Siempre desconecte la energía antes de realizar la inspección. Si el problema persiste, consulte las herramientas de diagnóstico en el software o póngase en contacto con el soporte técnico.
¿Cuáles son los requisitos de seguridad de la OSHA para el mantenimiento de las máquinas de corte industriales?
La OSHA exige que se apliquen procedimientos de bloqueo/desconexión durante las labores de mantenimiento para evitar la activación accidental. Asegúrese de que se apliquen las medidas de protección adecuadas y que los operadores utilicen EPI, incluidos los protectores de ojos y los guantes. Se debe documentar la verificación de la seguridad de los dispositivos. La formación sobre prácticas de mantenimiento seguras es obligatoria según la norma OSHA 1910.147. Debe mantener registros de todas las inspecciones y reparaciones.
¿Por qué la calibración regular es fundamental para los equipos de corte de precisión?
La calibración garantiza que la cabeza de corte se desplaza de forma precisa a lo largo de los ejes X, Y y Z. Con el tiempo, la vibración y el desgaste provocan desplazamientos, lo que lleva a cortes incorrectos y desperdicio de material. Las verificaciones mensuales de calibración mantienen la precisión de corte dentro de los límites tolerables. La alineación del sensor y la alineación del eje son fundamentales. Saltar la calibración puede resultar en costosas labores de remoción y una reducción de la vida útil de la máquina.
¿Qué tareas de mantenimiento diarias deben realizar los operadores en las mesas de corte?
Los operadores deben limpiar la superficie de corte, eliminar los residuos de la boquilla y el cuerpo de la torcha, comprobar el nivel del refrigerante y inspeccionar los conectores eléctricos para detectar cualquier fuga. También deben probar el sistema de parada de emergencia y escuchar si se oyen ruidos inusuales. Una grabación diaria ayuda a detectar problemas. Estas tareas requieren entre 10 y 15 minutos y evitan averías graves.
¿Cómo puede la conservación preventiva reducir el desperdicio de materiales en la producción?
El mantenimiento regular mantiene la precisión de corte alta, reduciendo los residuos y el trabajo adicional. La lubricación reduce la fricción y el desgaste de los componentes, garantizando cortes consistentes. La calibración evita desalineamientos que causan desperdicio de material. La sustitución de piezas consumibles como las boquillas y los rodillos de alimentación de acuerdo con los plazos previstos evita una calidad de corte deficiente. Una lista de comprobación de mantenimiento preventivo para los cortadores CNC puede reducir significativamente los residuos.
El tiempo de inactividad de la máquina de corte rara vez se debe a un fallo grave. Se debe a controles diarios omitidos, desgaste ignorado y operadores poco cualificados que hacen funcionar el equipo por encima de sus límites. Velocity Plotters construye sistemas inteligentes de trazado y corte con hardware e software integrados, soporte técnico de clase mundial y la tecnología de diagnóstico que hacen que el mantenimiento preventivo y predictivo sea práctico. Comience a utilizar Velocity Plotters y mantenga la precisión de la línea de producción en todo momento.
 ES
 EN_US