
Tabla de Contenidos
- ¿Por qué los fabricantes buscan una alternativa a AOLCNC para el corte de cuero?
- Eficiencia de la corte de patrones digital versus manual: ¿Qué cambios se producen en el suelo?
- Drag Knife vs Oscillating Knife: Adaptar la herramienta al encubrimiento
- Cómo el software automatizado para la colocación de piel reduce el desperdicio de material
- Qué buscar en la mejor máquina CNC para productos de cuero
- Costo total de propiedad: Más allá del precio de compra
- Compatibilidad de herramientas e integración de flujos de trabajo para equipos que no utilizan máquinas CNC
- Preguntas Frecuentes
Última actualización: 18 de septiembre de 2026
¿Por qué los fabricantes buscan una alternativa a AOLCNC para el corte de cuero?
Los gerentes de producción que buscan una alternativa a AOLCNC Corte de cuero Comparto una queja: la máquina funciona, pero el proceso de trabajo que la acompaña no lo hace. Esta guía de Velocity Plotters explica qué aspectos son importantes a la hora de evaluar la sustitución, desde la selección de cuchillas hasta el rendimiento del material. Corte de cuero Se separa los patrones de la piel o del material sintético mediante una cuchilla, una matriz, un láser o una mesa de corte digital; este proceso determina la tasa de desperdicio, el coste laboral y la rapidez con la que se convierte un archivo CAD en piezas cortadas.
Eficiencia de la corte de patrones digital versus manual: ¿Qué cambios se producen en el suelo?
La corte de patrones digitales reemplaza el trazado manual y los tijeras con un archivo CAD, un motor de nidificación, y una cuchilla controlada por computadora. La diferencia se nota en la velocidad, la consistencia y la eficiencia de uso.
Comparación de rendimiento y mano de obra
Una mesa de corte digital funciona sin supervisión durante toda la carga. El corte manual requiere una persona cualificada por mesa durante toda la operación. En trabajos repetitivos, esa brecha se agrava rápidamente.
|
Factor |
Cortar manualmente |
Tablero de corte digital |
|---|---|---|
|
Atención del operador |
Constant, por mesa |
Carregar, luego monitorear |
|
Consistencia de los patrones |
Varia según el cortador |
Repetible desde CAD |
|
Precisión de alojamiento |
Limitado por la vista |
Optimizado para el software |
|
Tasa de replanteamiento |
Más alto en las partes más complejas |
Bajo número de archivos verificados |
|
Alinear la salida |
Contrata más cortadores |
Agregar turnos en la misma tabla |
Cuando el corte manual sigue siendo útil
El corte manual sigue siendo adecuado para prototipos individuales, lotes muy pequeños, materiales con los que la hoja no se comporta bien y patrones que cambian tan frecuentemente que el tiempo de programación supera el tiempo de corte.
Drag Knife vs Oscillating Knife: Adaptar la herramienta al encubrimiento
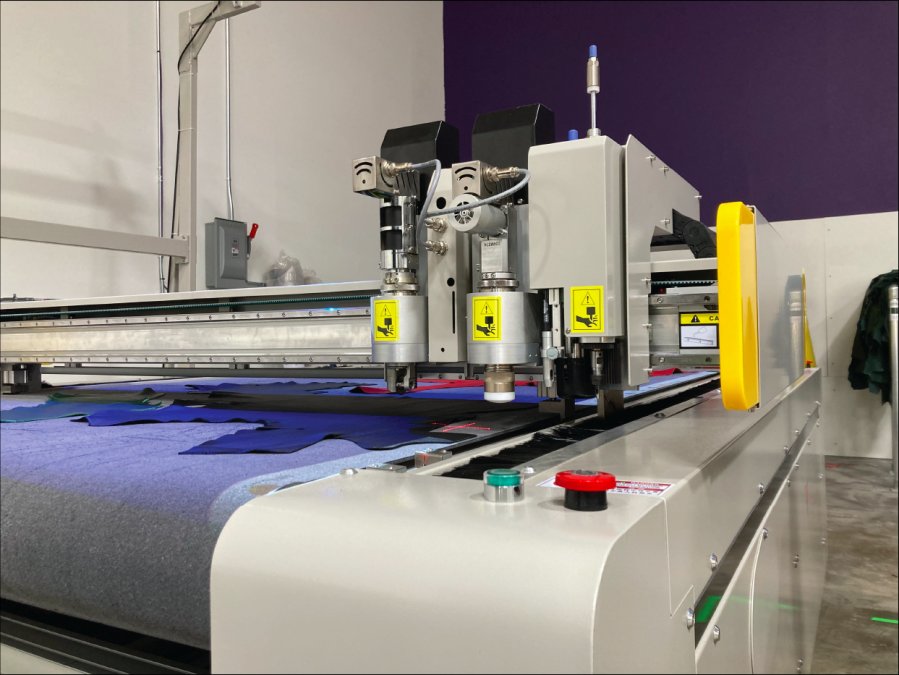
La cabeza de la herramienta es más importante que la marca de la máquina. cuchillo de tracción Es una cuchilla giratoria libremente que se arrastra a través del material gracias al portal de corte. cuchilla oscilante Acciona la cuchilla hacia arriba y hacia abajo a alta frecuencia, cortando materiales densos o gruesos sin sacarlos de su posición. Cuchilla tangencial rota la hoja bajo el control del motor para que el borde permanezca alineado con el camino; la diferencia se nota en los ángulos cerrados y en los radios pequeños, donde un cuchillo de tracción podría quedarse atascado o rasgarse.
Guía de compatibilidad de herramientas: tipo de hoja a cuero
La mayoría de las guías de compra se limitan a “arrastrar para obtener una tira suave y oscilar para obtener una tira gruesa”, lo cual no es suficiente para especificar una máquina. La tabla siguiente es la representación práctica que los técnicos de la fábrica de calzado utilizan para crear una biblioteca de herramientas. La anchura se expresa en milímetros y onzas (oz), ya que los proveedores de cuero indican ambas medidas.
|
Cuero / Material |
Espesor típico |
Herramienta recomendada |
Notas de Blade |
|---|---|---|---|
|
Cuero para prendas y forro |
0,4-0,8 mm (1-2 oz) |
Cuchilla de arrastre |
Lámina de 45° o 30°, bajo coeficiente de arrastre, una pasada |
|
Asientos de cuero (de grano completo) |
1,0-1,6 mm (3-4 oz) |
Cuchilla oscilante |
Lámina recta o ondulada, carrera de oscilación de 2 a 3 mm |
|
Automoción y tapicería pesada |
1,6-2,5 mm (4-6 oz) |
Cuchilla oscilante |
Lámina ondulada o con salientes, mayor frecuencia de oscilación |
|
Cuero embellecido / reconstituido |
0,8-1,5 mm |
Arrastrar o oscilar |
Arrastra para hojas finas, oscilando si el respaldo es denso |
|
Sintéticos (PU, PVC, microfibra) |
0,5-1,5 mm |
Cuchilla de arrastre |
Lámina afilada de 45°; tenga cuidado con la acumulación de calor en el PVC |
|
Estacas de múltiples capas (2-5 capas) |
Variable |
Cuchilla oscilante |
Lámina de onda, velocidad reducida, requiere pie de compresión |
Longitud de corte, fuerza y ajustes que determinan la calidad del borde
La frecuencia de oscilación de la hoja y la fuerza de corte determinan el acabado de la superficie. Una fuerza excesiva sobre la piel suave estira el grano; una fuerza insuficiente sobre el material denso provoca cortes intermitentes y retoques manuales. El control de profundidad y la calibración de la herramienta son las dos configuraciones que conviene comprobar en cada nuevo material.
Un punto de partida práctico para la calibración:
- Configure la profundidad de corte aproximadamente en 0,1-0,2 mm por encima del grosor del material, de modo que la hoja corte completamente sin rasgar la tela.
- Comienza con una fuerza de arrastre baja y aumenta gradualmente hasta que la corteza se separe completamente sin que haya ningún puente de fibra.
- En el cuero auténtico, cuando se corta con la dirección del grano asignada por el motor de nidificación, los cortes en la dirección transversal en pieles de grano completo pueden levantar la capa superior.
- Reajuste después de cada cambio de cuchilla; la longitud de la cuchilla varía entre lotes.
Cuando un cuchillo de tracción golpea a un cuchillo oscilante (y viceversa)
- Ganadores del Drag Knife: Material delgado, suave o de una sola capa, donde la importancia de un borde limpio es mayor que la fuerza; máquinas de bajo consumo; trabajos en los que el coste por corte de la hoja domina los consumibles.
- Guion de oscilación ganador: cajas densas, gruesas o multicapa que resisten a una hoja pasiva; tapicerías de grano completo en las que un cuchillo de tracción podría estirar el grano; series de producción en las que la velocidad de corte en materiales pesados es determinante.
- Las ventajas del control tangencial: ángulos cerrados, radios pequeños y ángulos internos agudos: en estos lugares, la alineación de la cuchilla determina si el ángulo es nítido o redondeado.
En los establecimientos que comercializan productos con materiales mixtos, un cabezal multifuncional que incluye un cuchillo de tracción y un cuchillo oscilante en el mismo portal de carga elimina el tiempo de cambio que ralentiza la productividad.
Cómo el software automatizado para la colocación de piel reduce el desperdicio de material
El software automatizado para la nidificación de pieles organiza los patrones en un mapa digital de la piel para maximizar el rendimiento respetando la dirección del grano y las zonas de defectos. Este sistema es la mayor ventaja en cuanto al coste por unidad, ya que los defectos de la piel y las limitaciones del grano dificultan la nidificación de la piel en comparación con la nidificación de la tela.
Ocultar defectos, dirección de grano y correspondencia de patrones
Un asistente manual cualificado detecta los agujeros, las cicatrices y las zonas de estiramiento a simple vista; el software lo hace más rápido y de forma más consistente. El flujo de trabajo:
- Escanee o importe las zonas defectuosas y marque las mismas
- Configura la dirección del grano y los límites de estiramiento por pieza del patrón
- Ejecute el motor de nidificación para colocar piezas alrededor de los defectos
- Verificar el porcentaje de rendimiento y ajustar la prioridad de la pieza
- Exportar el archivo recortado con las trayectorias de herramienta y las asignaciones de capas
Qué buscar en la mejor máquina CNC para productos de cuero
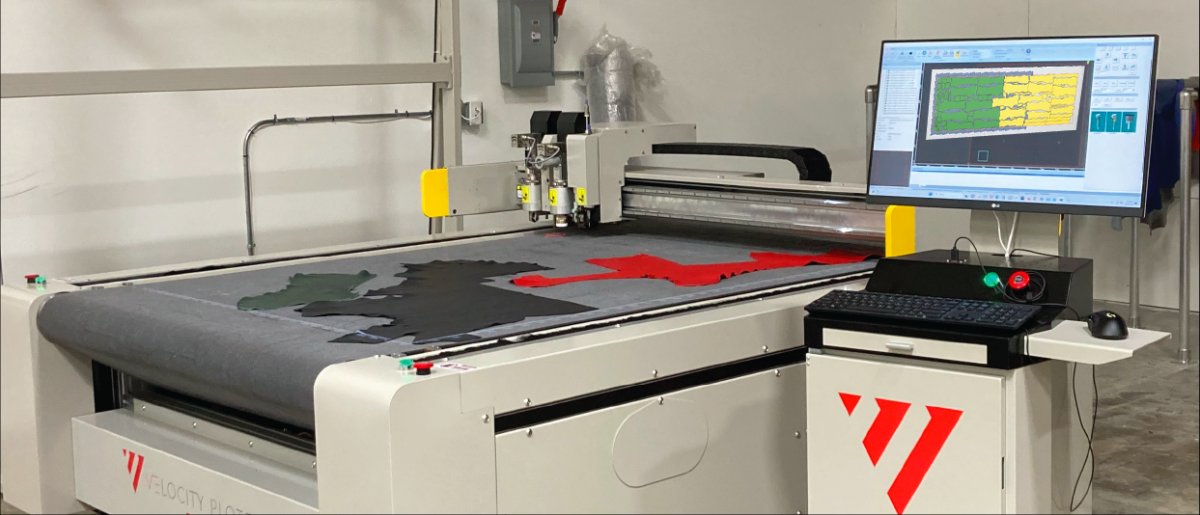
La mejor máquina CNC para productos de cuero es aquella cuya caja de trabajo, cabezal de herramienta y software se adapten a su mezcla de producción, no a la ficha de especificaciones más grande. Comience por el material y el tamaño de la pieza, luego vaya al paso siguiente y seleccione la máquina adecuada.
Descubre nuestras soluciones →
Tienda pequeña vs escala industrial: dimensionando el ámbito de trabajo
El volumen de trabajo es el área de corte utilizable. Dimensionar demasiado grande el área de corte consume espacio y dinero; dimensionarla demasiado pequeña obliga a dividir los patrones en múltiples cortes.
- Tienda pequeña: envase de ocultación simple o semi-ocultado, una cabeza de herramienta, carga manual o automática con iluminación
- Mediano: envase totalmente oculto, cabeza de múltiples herramientas para cambiar entre las cuchillas de arrastre y oscilantes
- Industriales: Sistema de transporte para alimentación continua, carga automática y escaneo de defectos en línea
Costo total de propiedad: Más allá del precio de compra
El coste total de propiedad de un sistema de corte de cuero incluye la máquina, las licencias de software, los consumibles, el espacio de trabajo, el tiempo de formación y el tiempo de inactividad. El precio de compra suele ser el menor valor durante un periodo de cinco años.
Descomponga el coste en cuatro partes:
|
Categoría de costos |
Qué incluir |
Cómo estimarlo |
|---|---|---|
|
Adquisición |
Máquina, mesa, bomba de vacío, instalación |
Cita del proveedor |
|
Software |
Licencia de alojamiento de piezas, asientos CAD/CAM, actualizaciones |
Suscripción anual |
|
Consumibles |
Hojas de corte, esterillas de corte, filtros de vacío |
Costo por corte, registrado mensualmente |
|
Operacional |
Trabajo, formación, tiempo de inactividad, respuesta al soporte técnico |
Horas por semana x tarifa |
Compatibilidad de herramientas e integración de flujos de trabajo para equipos que no utilizan máquinas CNC
La compatibilidad de los equipos de herramientas determina la rapidez con la que su equipo adoptará el sistema. Si los archivos CAD existentes, los portadores de cuchillas y la configuración de manipulación de materiales no se trasladan, se está pagando por una migración, no solo por una máquina. Para una empresa que abandona la corteza manual o la mesa clásica de AOLCNC, la pregunta no es “¿funciona la máquina?” sino “¿cuántos de nuestros patrones, archivos y hábitos actuales sobrevivirán a la migración?”.”
Compatibilidad de archivos y formatos
Antes de comprometerse, confirme lo que realmente leen su motor de modelado y su cortador. Los formatos comunes en el trabajo con pieles son DXF, DWG, PDF y PLT, además de archivos nativos de software de diseño como Gerber, Lectra o Optitex. Dos modos de fallo se producen:
- No coincidencia de unidades. Una DXF dibujada en pulgadas importada en milímetros produce un patrón demasiado grande (25,4 x). Confirme la configuración de la unidad del diálogo de importación en el primer archivo y luego guarde el archivo como plantilla.
- Abrir o duplicar contornos. Los patrones trazados a mano suelen contener recorridos no cerrados y líneas superpuestas. Un cortador levanta la hoja en cada espacio, lo que convierte un corte limpio en una serie de cortes profundos y arruina la calidad del borde.
Migrar patrones manuales a archivos digitales
La mayoría de las pequeñas tiendas no empiezan con un CAD limpio; empiezan con patrones en papel, plantillas de cartón o ambos. El camino práctico para migrar:
- Digitalice primero un patrón comprobado, escaneéelo o tracee en CAD, luego limpie los contornos.
- Corte ese patrón en material de desecho y compáralo con el original en papel antes de pasar a la etapa de fabricación del cuero.
- Ajuste las restricciones de nidificación (dirección de grano, estiramiento, zonas defectuosas) para ese patrón, luego guardelo como plantilla.
- Repita el proceso para el siguiente patrón, reutilizando las restricciones del modelo.
Una lista de verificación para la implementación de equipos nuevos en la CNC
- Compruebe que el software CAD/CAM exporta un formato que se lee por el motor de anidación y verifique las unidades en la primera importación.
- Pruebe un patrón de producción de principio a fin antes de comprometerse con una producción completa
- Forme a un único operador como líder interno, luego difúndalo en el trabajo en equipo.
- Configure una rutina de calibración de la cuchilla para cada nuevo material y guardela como preajuste
- Proporción de rendimiento de las parcelas semanales para el primer trimestre
- Mantenga una copia de respaldo manual para prototipos y materiales que la hoja no maneje bien.
La mayoría de los problemas de adopción se deben a no seguir el segundo paso. Probar un patrón real a través de toda la cadena de procesos expone errores en el archivo, discrepancias entre las herramientas y limitaciones de la jerarquía antes de que se produzca una orden real.
Dónde se encuentra realmente la barrera para la entrada
El hardware rara vez es el obstáculo; lo que lo hace es el cambio en el flujo de trabajo. Los operadores que llevan años trabajando a mano necesitan una razón para confiar en la programación de la máquina y en los ajustes de cuchilla. Dos prácticas reducen ese proceso: primero, realizar un corte digital junto con un corte manual al mismo tiempo en el mismo patrón en los primeros trabajos, para que el equipo pueda ver directamente la diferencia en rendimiento y calidad de corte.
Preguntas Frecuentes
¿Cuál es la mejor herramienta de corte para cortar cuero en un sistema CNC?
Depende del material y del diseño. Una navaja de arrastre es adecuada para piel sintética fina y uniforme y para pieles de prendas ligeras, ya que corta con precisión y con poca fuerza. Una navaja oscilante es adecuada para pieles más gruesas de cuero genuino, pieles de tapicería y tejidos técnicos densos, donde una hoja fija podría arrastrar o distorsionar el borde. Muchas plantas de producción cuentan con una cabeza de múltiples herramientas, lo que permite que una máquina pueda cambiar entre ambas sin necesidad de una reposición completa, manteniendo así la productividad constante a lo largo de pedidos mixtos.
¿Cómo reduce el software automatizado de empacado de cuero la cantidad de residuos de material?
El software de nidificación organiza los patrones en toda la superficie de la piel para aprovechar al máximo el área disponible, teniendo en cuenta la dirección del grano, el estiramiento y los defectos conocidos de la piel. En la piel auténtica, donde las formas irregulares y los defectos obligan a los cortadores manuales a dejar grandes restos, la nidificación digital precisa y ajustada puede aumentar notablemente la productividad. El software también almacena la nidificación, de modo que los pedidos repetidos se corten de forma idéntica, lo que mantiene los residuos previsibles en lugar de variables.
¿Puede un cortador digital manejar tanto el cuero auténtico como el sintético?
Sí, con el equipo adecuado y el control de profundidad. El cuero auténtico varía en grosor y densidad según la cantidad de piel utilizada, por lo que la máquina necesita un control activo de la profundidad y una orientación tangencial de la hoja para evitar la rotura. El cuero sintético y los tejidos recubiertos son más uniformes y se cortan más rápido. Un sistema con una frecuencia de oscilación ajustable de la hoja y una fuerza de corte permite trabajar con ambos tipos de material en la misma mesa cambiando de perfil en lugar de cambiar de hardware.
¿Qué mantenimiento necesita un sistema CNC de corte de cuero para mantener su precisión?
Planifique la calibración rutinaria de las herramientas, la sustitución de las cuchillas en función de la distancia de corte en lugar del tiempo del calendario, y la limpieza de la superficie de la mesa de aspiración para que los sujetadores queden planos. Verifique regularmente la tensión del transportador o de la cinta y la alineación de la cabeza de múltiples herramientas, ya que pequeños desajustes se manifiestan en un acabado de borde inconsistente. Mantener un registro de mantenimiento vinculado a las horas de producción ayuda a detectar el desgaste antes de que afecte a la producción en curso y protege la vida útil de las herramientas.
 ES
 EN_US