
Tabla de Contenidos
- ¿Por qué la precisión de corte es importante para los tejidos técnicos?
- Métodos de corte de textiles técnicos: comparando sus opciones
- Corte de telas recubiertas y laminadas: consideraciones especiales
- Precisión y tolerancias de corte de telas: Establecimiento de normas
- Configuración paso a paso y flujo de trabajo para el corte de precisión
- Los defectos comunes de corte y cómo solucionarlos
- Beneficios de la automatización y la eficiencia en la producción
- Preguntas Frecuentes
Última actualización: 20 de octubre de 2026
¿Por qué la precisión de corte es importante para los tejidos técnicos?
El corte de alta precisión para los tejidos técnicos ya no es una opción para los fabricantes que compiten en calidad y eficiencia. Tecnología textil Los métodos estándar para tolerancias de demanda no pueden alcanzar los objetivos: una variación de 2 mm en el tejido aeroespacial revestido puede provocar fallos en el montaje, y un error de 5 mm en los compuestos para la decoración interior de los automóviles puede generar desperdicios en cientos de unidades.
Cuando los materiales cuestan entre $15 y 40 dólares el metro, el desperdicio supone una pérdida de dinero en su empresa. Los compuestos laminados, los textiles sintéticos recubiertos y los textiles industriales se desgarran de manera diferente, se derriten y se desprenden en capas; los métodos de corte estándar los tratan como tela normal, y ahí es donde empiezan los defectos.
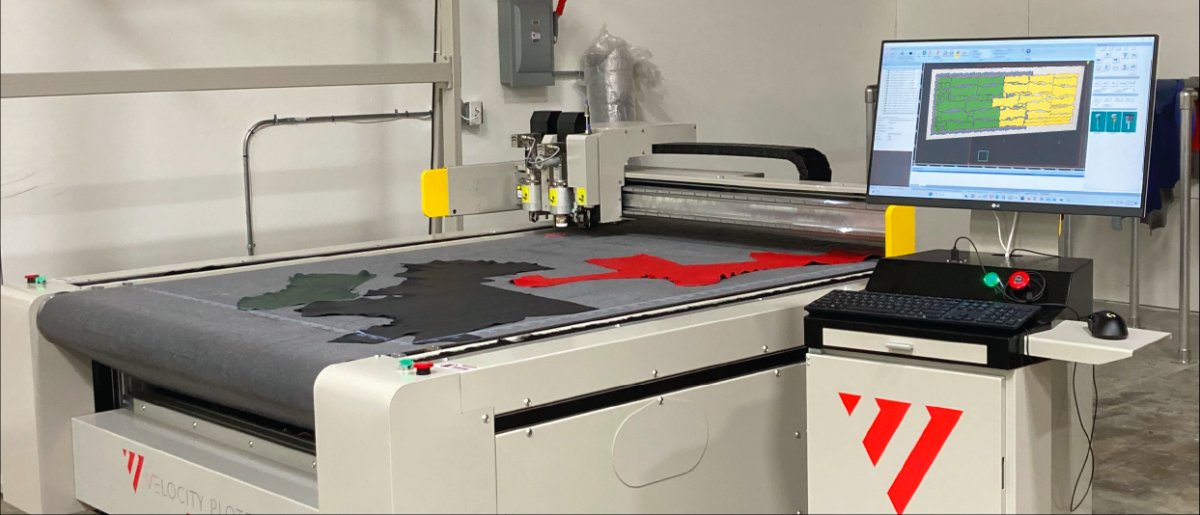
En Velocity Plotters, hemos observado que los equipos que pasan de procesos de corte manual o semi-automáticos a sistemas de precisión suelen experimentar una reducción significativa de los residuos y una disminución de la tasa de desperdicio de secciones completas no utilizables, y no solo de los bordes recortados.
La diferencia entre el corte adecuado y el preciso se reduce al control: la presión de la hoja, la velocidad y la trayectoria exacta de la misma. Cuando se cortan tejidos técnicos, no solo se separa el material, sino que también se preserva la integridad del recubrimiento, se mantiene la unión del laminado y se garantizan bordes que no se agrietarán ni se separarán tras el montaje.
Métodos de corte de textiles técnicos: comparando sus opciones
La elección del método de corte determina lo que es físicamente posible, y elegir mal la opción te limita a compromisos.
Corte por láser de telas técnicas
La corteza láser ofrece una precisión difícil de igualar. El haz sigue rutas exactas programadas en CAD sin desgaste de las cuchillas, variaciones de presión ni inconsistencias humanas, lo que proporciona una repetibilidad que el corte con cuchilla recta no puede ofrecer.
Sin embargo, el corte con láser tiene límites reales. Los textiles recubiertos, especialmente el poliuretano o el PVC, pueden quemarse o descolorarse en la zona de corte; los tejidos laminados pueden desintegrarse debido al calor; los materiales sintéticos de alto punto de fusión requieren más potencia, lo que aumenta los daños en la zona de corte. El coste del equipo es considerable y el proceso de cambio de diseño prolonga los plazos de entrega.
La corteza láser es ideal para:
- Diseños precisos e intrincados con tolerancias muy estrechas
- Materiales que se benefician de bordes sellados (algunos de los sintéticos)
- Rondas de alto volumen en las que el coste de instalación se amortiza a lo largo de miles de unidades
- Corte sin contacto que evita la distorsión del material
Tecnologías de corte ultrasónico y térmico
El corte ultrasónico utiliza vibraciones de alta frecuencia, con la hoja oscilando a 40.000 ciclos por segundo. El calor generado en el punto de corte sella los bordes sintéticos y evita la rozadura, lo que lo hace particularmente eficaz para los textiles revestidos y los compuestos laminados.
El corte a alta temperatura aplica calor controlado a una hoja o alambre que se funde limpiamente sobre el material. En los materiales termoplásticos, produce bordes sellados que resisten el desenrollamiento, con una calidad de borde superior a la del corte con hoja fría.
El inconveniente: ambos métodos funcionan mejor con materiales específicos. El ultrasonido es más eficaz con los tejidos sintéticos y los tejidos recubiertos; el corte a presión es más adecuado para los plásticos y ciertos laminados. Ninguno de ellos es ideal para las fibras naturales ni para los materiales sensibles al calor; además, la configuración requiere conocer las propiedades térmicas del material.
Corte con cuchilla recta y corte rotatorio
El corte con cuchilla recta utiliza una hoja vertical que se desplaza a través del material en una sola pasada; el corte rotatorio utiliza una hoja circular que se desplaza sobre el material. Ambos son mecánicos, predecibles y han sido utilizados en la producción durante décadas.
En el caso de los tejidos técnicos, estos métodos requieren una calibración precisa: la agilidad de la hoja afecta a la calidad de los bordes, la variación de grosor requiere un ajuste de la presión y los tejidos laminados o recubiertos requieren velocidades más lentas. Si se instalan correctamente, ofrecen resultados consistentes con un coste de equipo inferior a los sistemas láser.
Estos métodos son más adecuados para:
- Cortes rectos y formas geométricas simples
- Materiales sensibles al calor o a la combustión
- Producción en masa en la que la velocidad es fundamental
- Instalaciones ya equipadas con sistemas de corte mecánicos
Corte de telas recubiertas y laminadas: consideraciones especiales
Los tejidos recubiertos y laminados se comportan de manera diferente que los textiles básicos. La capa de recubrimiento o laminado añade rigidez, cambia la forma en que se separa el material y introduce nuevos modos de fallo.
Cortar la tela revestida implica cortar varias capas con propiedades diferentes: una base de algodón o poliéster y un recubrimiento de poliuretano, PVC o silicona. Si las capas no están unidas de forma uniforme, el corte puede provocar la descolocación de la capa, separándola de la base y haciendo que el material sea inutilizable.
La solución comienza con el conocimiento del material específico. Los revestimientos varían en resistencia adhesiva: algunos son flexibles y se mueven con el tejido base, otros son rígidos y frágiles, por lo que la presión de la cuchilla que funciona en uno no funcionará en otro.
En los compuestos laminados, el desafío es más complejo. Cortar demasiado lentamente genera calor que debilita la unión; cortar demasiado rápido separa o rompe las capas de forma irregular. El recorrido de la hoja es importante: los cortes angulados son más riesgosos que los perpendiculares porque la hoja permanece en contacto con la superficie del laminado durante más tiempo.
Mejores prácticas para los materiales recubiertos y laminados:
- Pruebe su material antes de realizar tiradas en serie
- Comienza con velocidades más lentas y una presión de la cuchilla más baja
- Utilice cuchillas afiladas; las cuchillas sin finasza aplastan el alimento en lugar de cortarlo
- Considere el corte ultrasónico de los textiles sintéticos con recubrimientos rígidos
- Inspeccione las bordes cortados inmediatamente después de las primeras muestras
- Ajuste el ángulo y la velocidad de la cuchilla en función de lo que observe
Precisión y tolerancias de corte de telas: Establecimiento de normas
La precisión y las tolerancias definen lo que es aceptable en la producción. Una tolerancia de ±2 mm es muy diferente de una de ±5 mm, y cuanto más estrictas sean las exigencias, más control necesitará su sistema de corte.
Precisión dimensional Es la medida en que el corte real coincide con el corte previsto. Un corte de 12 pulgadas a una profundidad de 12,05 pulgadas representa un error de 0,05 pulgadas, y estas variaciones acumuladas en cada pieza provocan problemas de ajuste durante el montaje.
Repetibilidad Es importante comprobar si el sistema corta de la misma manera cada vez que se realiza la operación. Cortar 12,00, 12,02 y 11,98 pulgadas en tres piezas es una mala repetibilidad; incluso con una media correcta, la variación causa problemas de montaje.
En los tejidos técnicos utilizados en aplicaciones automotrices o aeroespaciales, las tolerancias suelen ser de ±1-2 mm. En el caso de la ropa, las tolerancias pueden ser de ±3-5 mm. En el caso de los tapizados de muebles, la tolerancia típica es de ±5-8 mm. Conocer sus requisitos de tolerancia es el primer paso.
Tu sistema de corte debe cumplir con tu tolerancia.
Factores que afectan Precisión de corte:
- Aguja: nitidez y estado
- Consistencia de la espesura del material
- Velocidad de corte (más lenta generalmente es más precisa)
- Uniformidad de la presión de la hoja
- Calibración y mantenimiento de la máquina
- Factores ambientales como la humedad y la temperatura
- Técnica del operador (para sistemas manuales)
Configuración paso a paso y flujo de trabajo para el corte de precisión
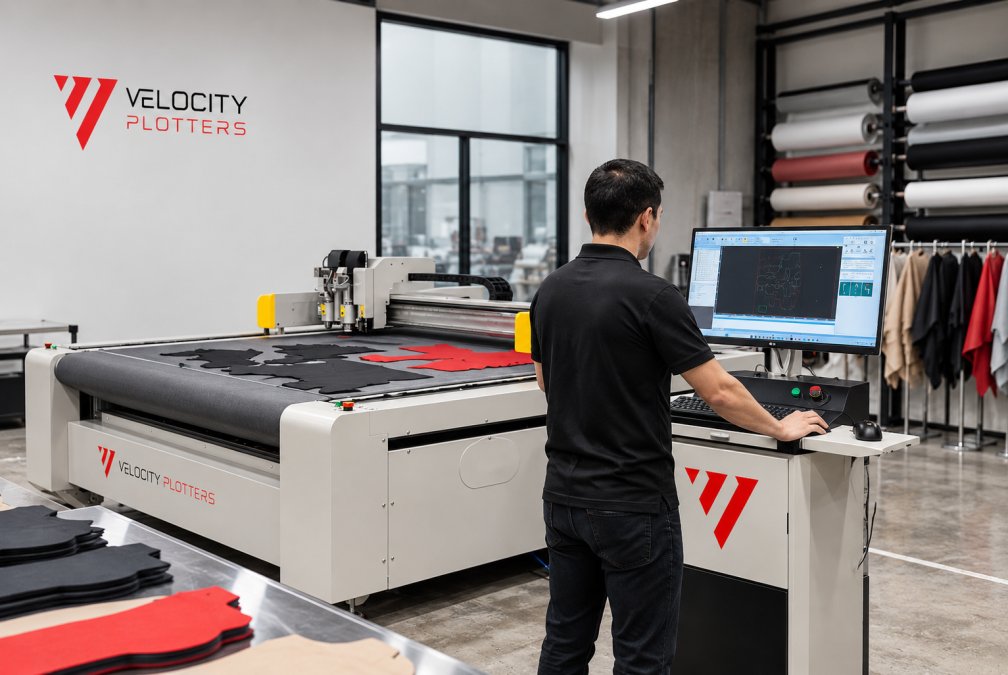
Realizar un corte de precisión requiere un proceso deliberado. Este flujo de trabajo se aplica independientemente de si se utiliza un sistema de corte láser, ultrasónico o mecánico.
Preparar su material y equipo
Comience con la inspección del material: compruebe la variación de espesor, la consistencia del recubrimiento y los defectos visibles, y examine los laminados para detectar cualquier desgarro. Medírese el espesor en varios puntos; cualquier variación de más de 0,5 mm indica un problema de calidad del material que no se solucionará con el corte.
A continuación, prepare su plancha de corte: elimine la suciedad y los residuos y asegúrese de que la superficie sea plana y limpia, ya que el material que se desprenda de las piezas de corte se corta de manera irregular. Para los tejidos revestidos, utilice una esterilla que no se adhiera a los recubrimientos pegajosos y no resulte deslizante.
Descubre nuestras soluciones →
Carregue el material con cuidado, alineándolo con los puntos de referencia del sistema. En los sistemas automatizados, las marcas de registro en el material o en el plano de trabajo garantizan la alineación; cualquier desalineación incluso de 5 mm puede provocar que varias piezas se corten de forma incorrecta.
Configuración de las configuraciones y tolerancias de la máquina
Tu sistema de corte necesita tres ajustes clave: velocidad, presión y trayectoria de la hoja.
Velocidad determina la velocidad con la que la cuchilla pasa a través del material. Velocidades más rápidas reducen el tiempo de producción, pero pueden provocar daños en la superficie de los tejidos técnicos; velocidades más lentas proporcionan más control y bordes más limpios. Para los materiales recubiertos y laminados, comience con un valor máximo de 50% y aumente gradualmente.
Presión de la hoja Es la fuerza con la que la hoja penetra en el material. Si es demasiado poco, no se corta; si es demasiado, se dañan los bordes o se produce la descolocación. La presión adecuada es la mínima necesaria para cortar de forma limpia; a menudo es de 20 a 30% 30% menos en los tejidos revestidos que en los no revestidos.
Ruta de la hoja es la ruta exacta que sigue la hoja. En el caso de formas complejas, determina si los bordes internos son afilados o redondeados; en el caso de cortes rectos, debe estar perfectamente perpendicular al borde del material, ya que cualquier ángulo puede causar daños en la superficie.
Comienza con ajustes conservadores. Realiza un corte de prueba en el material sobrante. Verifica la calidad del borde bajo aumento si tu tolerancia es muy estrecha. Busca:
- Separación limpia sin arañazos
- Sin decoloración ni quemaduras
- Sin desprendimiento en los materiales recubiertos
- Calidad de borde constante en todo el corte
Ajuste una configuración a la vez. Si las bordas se desgarran, intente primero con una velocidad más baja. Si las bordas se agrietan, reduzca la presión de la hoja. Si los cortes no son uniformes, compruebe la nitidez de la hoja antes de ajustar otros ajustes.
Control de calidad y medición de la consistencia de la corte
Después de realizar los cortes de prueba, mida las dimensiones reales. Use un calibrador o un regla de precisión. Medícelas en tres puntos de cada pieza cortada: el punto de inicio, el medio y el final. Esto revelará si el sistema está cortando de forma uniforme a lo largo de toda la trayectoria.
Documente tus medidas. Si cortas cinco piezas y obtienes dimensiones de 12,00, 12,02, 11,99, 12,01 y 12,03 pulgadas, tu repetibilidad es de ±0,02 pulgadas, lo cual es excelente. Si obtienes 12,00, 12,10, 11,90, 12,05 y 11,95 pulgadas, tu repetibilidad es de ±0,10 pulgadas, lo cual es pobre y requiere investigación.
La mala repetibilidad suele indicar:
- Falta de filo (reemplace la hoja)
- Espesor de material inconsistente (problema de control de la fuente)
- Desviación de la calibración de la máquina (recalibrar)
- Variación de la técnica del operador (en los sistemas manuales, estandarizar el procedimiento)
Realice comprobaciones de calidad cada 50-100 piezas durante la producción. No espere hasta el final de la producción para detectar un problema. La detección temprana evita la acumulación de residuos.
Los defectos comunes de corte y cómo solucionarlos
Incluso con una buena configuración, ocurren defectos. Conocer las causas de estos permite acelerar la corrección.
Rasgos desgastados o deshilachados Generalmente significa que la presión de la cuchilla es demasiado baja o la velocidad es demasiado alta. La cuchilla está empujando el material hacia un lado en lugar de cortar de forma limpia. Solución: aumentar la presión o reducir la velocidad gradualmente.
Rostura o decoloración Indica daño por calor. Esto ocurre con materiales sintéticos cortados a alta velocidad o con cuchillas ásperas.
Descolamento en materiales revestidos o laminados Significa que las capas se están separando. Esto ocurre cuando la presión de la cuchilla es demasiado alta o cuando el ángulo de corte es incorrecto.
Dimensiones inconsistentes La presencia de marcas en varias piezas indica desgaste de la hoja, desplazamiento de la calibración o variaciones en la espesura del material. Solución: mida la espesura del material en varios puntos para descartar variaciones de origen, sustituya la hoja si está desgastada y recalibre la máquina.
Cortes curvos que no son suaves A menudo se producen debido a cuchillas sin brillo o a una desviación de la cuchilla. Una cuchilla sin brillo salta en lugar de cortar de forma limpia. La desviación de la cuchilla se produce cuando la presión es irregular.
Beneficios de la automatización y la eficiencia en la producción
La transición de la producción manual a la automatizada transforma la economía de la producción. La producción manual es lenta y depende del operador. Un cortador experto puede producir entre 50 y 100 piezas por hora.
Lo más importante que la velocidad es la consistencia. El corte manual conlleva variaciones en el rendimiento del operador. Un cortador produce resultados ligeramente diferentes de los de otro. Los sistemas automatizados cortan de forma idéntica cada vez. Esta consistencia reduce el desperdicio y el trabajo adicional.
El verdadero aumento de eficiencia proviene de la reducción de residuos. Cuando la precisión de corte mejora de ±5 mm a ±1 mm, se pueden colocar patrones de forma más eficiente.
La automatización también reduce los costos laborales. Un operador puede supervisar múltiples sistemas de corte que funcionan simultáneamente. La manipulación de materiales se vuelve más sencilla con sistemas automatizados: carga el material, inicia el proceso y el sistema se encarga del resto.
La inversión en la tecnología de corte automatizado se devuelve a través de:
- Reducción de residuos materiales
- Una producción más rápida
- Menor costo laboral por unidad
- Menos defectos y menos trabajo de reprocesamiento
- Capacidad para manejar diseños más complejos
En las pequeñas empresas con 15 personas en la sala de corte, la automatización funciona de manera eficiente. Un único sistema de corte de precisión puede reemplazar dos o tres cortadores manuales, mejorando al mismo tiempo la calidad.
El corte preciso de los tejidos técnicos no solo requiere contar con el equipo adecuado; también implica comprender bien los materiales, configurar el sistema de manera correcta y mantener una disciplina de calidad durante toda la producción.
Preguntas Frecuentes
¿Cuál es la mejor máquina de corte para tejidos técnicos?
La mejor elección depende del tipo de tejido y el volumen de producción. Los cortadores láser son ideales para tejidos técnicos sintéticos y ofrecen cortes sin contacto y limpios, con un mínimo de deshilachado. Los cortadores ultrasónicos son adecuados para tejidos recubiertos y laminados. Los sistemas con cuchilla son adecuados para textiles técnicos más pesados y pieles. Los sistemas automatizados reducen la fatiga del operador y mejoran la consistencia de corte a lo largo de las tiradas de producción. Evalúe las propiedades específicas del material, las tolerancias de precisión requeridas y la productividad antes de seleccionar el equipo.
¿Cómo puede reducirse el desperdicio de material mediante la automatización de la corte?
Los sistemas automatizados de corte de alta precisión optimizan la colocación de los patrones en la tela para minimizar los residuos. Los flujos de trabajo digitales de diseño a producción eliminan los errores de colocación manual que causan cortes defectuosos y desperdicio. La precisión constante del corte reduce el número de piezas rechazadas debido a errores dimensionales. Además, los sistemas automatizados permiten el procesamiento en serie de patrones similares, lo que mejora aún más la utilización del material. Muchos fabricantes reportan una reducción significativa de los residuos tras implementar sistemas automatizados de corte precisos en lugar de métodos manuales.
¿Qué método de corte es el mejor para los tejidos revestidos o laminados?
Los métodos de corte ultrasónico y a alta temperatura son ideales para los tejidos revestidos y laminados, ya que sellan los bordes durante el corte, evitando la desintegración y la rozadura. El corte con láser puede funcionar pero puede dañar los recubrimientos sensibles al calor. Los sistemas con cuchilla requieren una precisión cuidadosa de la hoja y un control de velocidad de avance para evitar rasgar las capas de recubrimiento. Compruebe el material específico con cada método, ya que la composición y el grosor del recubrimiento afectan los resultados. La calidad de los bordes y la integridad del material son más importantes con los laminados que con los tejidos sin revestimiento.
¿Qué tolerancias debería establecer para el corte de telas de alta precisión?
Los objetivos de tolerancia deben coincidir con las especificaciones del producto final y los requisitos de montaje posteriores. Medir regularmente las piezas cortadas utilizando calibradores o herramientas de medición digitales para verificar que la máquina mantiene las tolerancias especificadas durante las tiradas de producción.
 ES
 EN_US